Precious Plastic
O Precious Plastic é uma iniciativa global e de código aberto (open-source) criada em 2013 pelo designer holandês Dave Hakkens. O projeto tem como objetivo democratizar a reciclagem de plástico, permitindo que qualquer pessoa, comunidade ou pequeno empreendedor possa montar seu próprio laboratório de micro-reciclagem.
- Trituradora
- Injetora Manual
- Prensa Quente
- Identificação de materiais - Separando Plásticos para Reciclagem
- Oficina Prática de Reciclagem Mecânica de Plásticos
Trituradora
 |
Esta máquina é adequada aos processos Precious Plastic de Injeção, Extrusão e Compressão de porte médio.
Usa-se esta máquina para corte e fragmentação de peças plásticas em pequenas partes, denominadas “flocos de plástico”. Esta fragmentação acontece dentro da câmara de trituração, através do movimento rotativo das facas.
Os objetos para trituração devem ser colocados na abertura superior do funil, com a máquina em funcionamento.
tipos 2 (PEAD), 4 (PEBD), 5 (PP) e 6 (PS).
tipos 1 (PET), 3 (PVC) e 7 (OUTROS).
Usada para triturar os materais plásticos a serem reciclados. A repetição de trituração resulta em flocos/flakes de tamanhos menores, podendo esse procedimento ser repetido, quando necessário. |
Checklist
- Óculos de proteção (obrigatório!)
- Plástico a ser triturado deve estar limpo e seco
- Não coloque muitas peças ao mesmo tempo
- acompanhe o processo visualmente o tempo todo
Atenção!
Não mexer em partes ligadas às lâminas enquanto a luz verde estiver ligada, não utilizar acessórios que possam cair nas laminas, manter cabelos presos ao utilizar as lâminas, evitar o uso de roupas largas que possam prender no sistema de rotação das lâminas e não usar luvas.
Uso da máquina
- Caso a trava de segurança esteja pressionada, gire o botão de emergência posicionado na parte superior da trituradora liberando a trava
- Verifique se a gaveta inferior está posicionada no devido local
- Coloque o plástico que deseja triturar dentro do funil
- Gire o botão vermelho posicionado na lateral do equipamento para a posição vertical
- Gire o botão seletor para a função desejada (Reverso ou Triturar)
- Para parar o equipamento aperte o botão de emergencia, gire o botão lateral para a posição horizontal ou gire o botão de função para a função "Parar".
O equipamento possui dificuldades em triturar plásticos de tamanhos grandes ou com formas irregulares.
A máquina tritura aproximadamente 1 Kg de plástico em cerca de 4 minutos.
Limpeza do equipamento
- O equipamento deve estar com o botão de emergência pressionado e de preferência completamente desligado, fora da tomada
- Remova o funil soltando seus parafusos
- Limpe utilizando um pano seco
- Para remover detritos nas laminas, utilize chave de fendas com a lamina fria com cuidado para não danificar nada
- Realize a lubrificação das laminas utilizando spray WD40
- Recoloque o funil e os parafusos
Ficha oficial do equipamento: POALab no Integra IFRS · Agenda do lab: poalab.net.br/agenda
Injetora Manual

Checklist:
- Use óculos de proteção
- Use luvas de couro (para alta temperatura)
- Desmoldante (opcional, para melhorar a soltura da peça no molde)
Uso da máquina
Configurações
- Utilizar 250ºC - 270ºC para atingir o ponto de fusão adequado do plástico PP ou PE (Ex.: Tampinhas de garrafa)
Cuidado ao manipular a máquina. O material poderá escorrer quente pelo bico da injetora causando risco de queimaduras.
Preparação do molde
- Coloque as placas de base do molde prensando o molde de mesmo material ou acrílico (experimental)
- Prenda bem o molde com os parafusos e porcas de forma que fique firme o suficiente para aguentar a injeção sem extravasar material por entre as placas
Preparação da máquina
- Ligue a máquina
- Configure a temperatura
- Solte a trava do suporte do molde e deixe um bom espaço livre para o bico da injetora.
* Cuidado neste passo, pois ao desprender a trava de suporte, o molde sobe pelo efeito da mola podendo danificar bico da injetora e molde! - Aguarde o equipamento chegar na temperatura correta
- Verifique se o pistão está limpo e remova resíduos de injeções anteriores
- Coloque o plástico triturado no tubo
- Conforme for colocando o material, aperte lentamente com o pistão para que fique depositado no final do tubo
- Aguarde de 6 - 10 minutos (parte do material sairá pelo bico da injetora, indicando a fusão do material)
Injeção
- Descarte o material que saiu pelo bico da injetora
- Posicione o molde e utilize a trava para prender o molde no bico da injetora
- Gire a roda do pistão injetando o material até sentir uma maior resistência. Se o molde confeccionado tiver pequenas saídas para respiro, injetar até que um pouco de material esteja saindo pelo respiro
- Solte a trava e retire o molde
Para uma melhor qualidade do produto injetado, é importante que a velocidade da injeção seja rápida o suficiente para que preencha o molde por completo enquanto o material não é resfriado dentro do molde. Ao final da injeção segure a manivela de 10 a 15 minutos mantendo a pressão adequada para evitar rechupe ou contrações do material.
Outro importante detalhe que aumenta a qualidade da peça produzida, é utilizar o molde o menos quente possível a cada injeção. Isso evita a formação de defeitos como rechupe, contração indesejada e rebarbas.
Lembre-se, ao manipular o molde aquecido pelo material fundido, utilizar luvas de vaqueta é essencial para evitar queimaduras.
Ao injetar, pode ocorrer a estagnação de material na bucha de injeção do molde. Sempre utilize materiais para a remoção do material de forma segura e evite danificar o molde.
Ficha oficial do equipamento: POALab no Integra IFRS · Agenda do lab: poalab.net.br/agenda
Prensa Quente

https://community.preciousplastic.com/library/how-to-make-the-perfect-recycled-sheet
https://www.youtube.com/watch?v=GEqPjhllYTY
https://community.preciousplastic.com/library/continuously-produce-sheets
https://community.preciousplastic.com/library/bend-with-the-sheetpress
Ficha oficial do equipamento: POALab no Integra IFRS · Agenda do lab: poalab.net.br/agenda
Identificação de materiais - Separando Plásticos para Reciclagem
Como é o Processo de Reciclagem dos Plásticos?
O processo de reciclagem inicia pela coleta e, em seguida, pela classificação. Para uma reciclagem mais eficiente, os plásticos são agrupados por propriedades semelhantes, como cor e conteúdo da resina. Em seguida, o material passa pelo reprocessamento, onde é lavado, moído em flocos, aquecido e extrusado em pequenos grânulos de resinas plásticas, chamado de pellets. Os novos produtos, então, são formados a partir desses pellets. Aqui no PoaLab nós usamos a trituradora e os resíduos são chamados de flakes.
Devemos ter cuidado na separação dos tipos de plásticos, pois eles não podem ser misturados, por suas diferentes propriedades químicas. Na hora da injeção e moldagem só deve ser usado um tipo de plástico de cada vez.
Para identificar plásticos manualmente de forma prática e sem equipamentos complexos, você pode combinar uma série de testes simples baseados nas propriedades físico-químicas dos polímeros:
1. Inspeção Visual e Código de Reciclagem
O primeiro passo é procurar o símbolo de identificação da resina, padronizado pela norma NBR 13230 da ABNT. Trata-se de um triângulo de três setas com um número de 1 a 7, geralmente impresso no fundo de frascos e potes ou na parte interna de tampas.
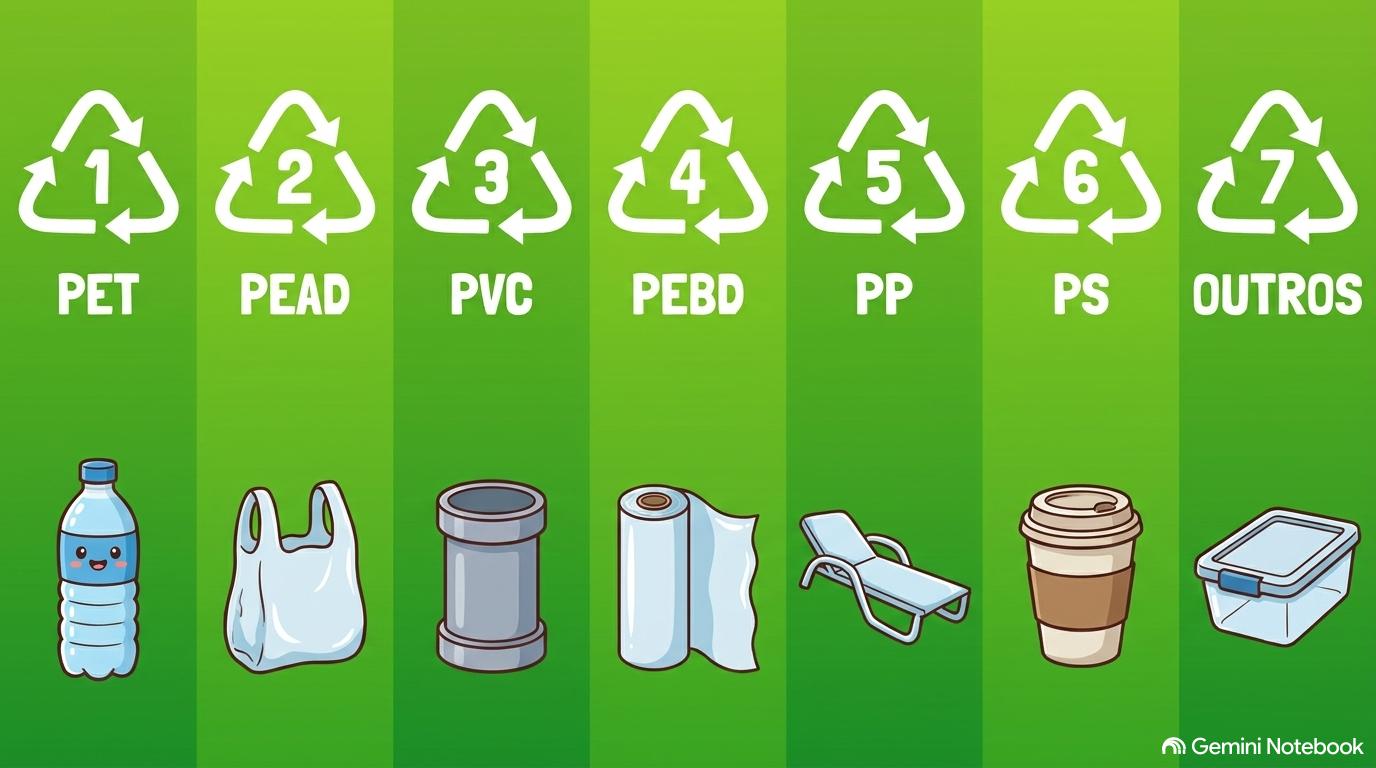
Cada número representa um tipo de plástico comum:
| Nº | Tipo de Material | Características e uso |
| 1 | PET: Poli(tereftalato de etileno) |
São os mais comuns utilizados no dia a dia, como em recipientes para alimentos e garrafas de refrigerantes. Pode ser amplamente reciclado. |
| 2 | PEAD / HDPE: Polietileno de alta densidade |
Por ser mais rígido, é utilizado em produtos mais resistentes como garrafas de detergente, tampas de garrafa, sacolas mais grossas, tubulações e entre outros. A reciclagem é viável, dependendo do contexto. |
| 3 | PVC: Poli(cloreto de vinila) |
É um plástico versátil, utilizado em tubulações de água e esgoto, móveis, mangueiras e entre outros. A reciclagem do PVC é pouco frequente devido ao alto custo e demanda de energia, em parte pela toxicidade quando processado. |
| 4 | PEBD / LDPE: Polietileno de baixa densidade |
É um plástico acessível por sua simplicidade molecular. Usado em embalagens, peças de computador, brinquedos e sacos de lixo. É um tipo reciclável. |
| 5 | PP: Polipropileno |
Pode ser encontrado em diversos produtos, como potes de margarina, tampas de garrafa, utensílios de cozinha, copos e entre outros. É um material reciclável. |
| 6 | PS: Poliestireno |
Usado em copos descartáveis, pratos e bandejas de isopor/embalagen. É raramente reciclado por não ser rentável. |
| 7 | Outros: Resinas especiais ou misturas |
Categoria de todos os outros plásticos menos utilizados. Policarbonato, ABS, poliamidas, acrílicos ou misturas de resinas Geralmente não é incluída no processo de reciclagem. |
Se o código não estiver presente ou visível, siga para os testes práticos abaixo:
2. Teste de Transparência (Aspecto Visual)
A clareza óptica ajuda a afunilar os candidatos de forma rápida:
-
Transparente: Se a embalagem for totalmente clara como vidro, pode ser PET, PP, PVC ou PS.
-
Translúcido ou Opaco: Se for leitoso, fosco ou totalmente opaco, o plástico pode ser PEAD/HDPE, PP, HIPS (Poliestireno de alto impacto), PEBD/LDPE, PET ou PS (isopor).
3. Teste de Densidade (Flutuação)
Este é um dos métodos mais eficientes para separar grupos de plásticos. Ele consiste em colocar pedaços do material em líquidos com densidades conhecidas:
-
Flutuam na água pura (menos densos que 1,00 g/mL): PP (0,90–0,91), PEBD (0,92–0,94) e PEAD (0,95–0,97.
-
Como diferenciá-los: Coloque os pedaços que flutuaram em um copo com álcool (etanol puro, d = 0,80 g/mL), onde todos inicialmente afundarão. Vá adicionando água aos poucos e agitando. O PP começará a flutuar primeiro, seguido do PEBD e, por último, do PEAD à medida que a densidade do meio aumenta.
-
-
Afundam na água pura (mais densos que 1,00 g/mL): PS (1,05–1,07), PVC (1,19–1,35) e PET (1,38–1,39).
-
Como diferenciá-los: Adicione sal de cozinha (NaCl) à água até saturar a solução (que alcança d ≈ 1,20 g/mL). O PS passará a flutuar. O PVC e o PET continuarão depositados no fundo por serem ainda mais densos.
-
4. Teste de Embranquecimento na Dobra
Tente dobrar o pedaço de plástico firmemente com os dedos:
-
Os plásticos que exibem um risco nitidamente branco (embranquecimento) na linha de dobra são o PP, o HIPS, o PS e o PVC. Outros plásticos flexíveis, como os polietilenos, apenas dobram ou esticam sem mudar de cor.
5. Teste da Dobradiça (Exclusivo para Tampas)
Ao analisar tampas de abertura articulada (sistema "abre e fecha" integrado, como em potes de xampu e condimentos):
-
O único plástico comum capaz de resistir ao esforço repetitivo de flexão dessa articulação sem se romper é o PP (Polipropileno).
6. Teste de Maleabilidade e Dureza (Risco com a Unha)
-
Maleabilidade: Ao apertar a embalagem, o PEBD se destaca por ser extremamente maleável e macio ao toque em comparação com o PEAD e o PP.
-
Dureza (Risco com a unha): Tente forçar a ponta da sua unha contra a superfície do plástico. Se você conseguir deixar uma ranhura ou risco permanente, o material é de baixa dureza, sendo PEBD ou PEAD. Se a unha deslizar sem marcar, o plástico é mais duro (como PP, PS ou PET).
7. Teste de Queima (Propriedade Química)
Para os plásticos que afundam (como PVC e PET), o teste da chama ajuda a fechar o diagnóstico:
-
O PVC se diferencia por possuir cloro em sua estrutura. Ao ser aquecido, ele libera fumaça ácida e não propaga a chama (é autoextinguível). Se você encostar um fio de cobre aquecido no plástico e depois levá-lo de volta ao fogo (teste de Beilstein), a presença de cloro fará a chama queimar com uma forte coloração esverdeada.
Oficina Prática de Reciclagem Mecânica de Plásticos
Oficina Prática de Reciclagem Mecânica de Plásticos, dividida em 4 Estações Independente e Paralelas.
Esta estrutura permite que diferentes grupos de participantes trabalhem simultaneamente em etapas distintas da cadeia de reciclagem e façam rodízio entre os espaços, cobrindo desde a caracterização química e física das resinas até a fabricação digital de moldes e a injeção do produto final.
Estrutura Geral da Oficina por Estações
ESTAÇÃO 1: Identificação e Triagem de Plásticos por Densidade e Chama
Objetivo: Ensinar a identificar visualmente e segregar quimicamente os diferentes tipos de termoplásticos recicláveis (como PP, PEAD, PEBD e PS) contidos em misturas de resíduos, identificando e descartando com segurança materiais como o PVC antes do processamento térmico.
Materiais e Equipamentos
-
4 Banhos/Recipientes de 500mL etiquetados como Estação A, Estação B, Estação C e Estação D.
-
Provetas graduadas e balança de precisão.
-
Água pura, Álcool comercial 70% (70° INPM) e Sal de cozinha (NaCl).
-
Peneiras pequenas, bastões de vidro e pinças metálicas.
-
Isqueiro/Bico de Bunsen e área ventilada ou capela (para o teste de chama).
Preparo das Soluções Padronizadas (Volume Total: 400 mL por recipiente)
-
Estação A (Água Pura, d=1,000g/mL): 400mL de água destilada ou de torneira.
-
Estação B (Água + Álcool, d=0,915g/mL): Misturar 296 mL de Álcool 70% + 104 mL de Água pura.
-
Estação C (Água + Álcool, d=0,945g/mL): Misturar 191 mL de Álcool 70% + 209 mL de Água pura.
-
Estação D (Salmoura Saturada, d=1,200g/mL): Dissolver 144 g de Sal (NaCl) em 400 mL de Água pura.
Sequência de Atividades na Estação 1

-
Passo 1 — Triagem Geral em Água (Estação A):
-
Os participantes depositam a amostra misturada na Estação A (Água Pura).
-
Os fragmentos leves que FLUTUAM (d<1,00g/mL) são recolhidos e direcionados para as Estações B e C.
-
Os fragmentos pesados que AFUNDAM (d>1,00g/mL) são reservados para a Estação D.
-
Passo 2 — Isolamento do Polipropileno (Estação B):
-
Os flutuantes da Estação A são colocados na Estação B (0,915g/mL).
-
FLUTUA: 5-PP (Polipropileno). Identificado e separado.
-
AFUNDA: Os fragmentos que afundam são transferidos para a Estação C.
-
Passo 3 — Separação PEBD vs. PEAD (Estação C):
-
Os fragmentos vindos da B são submersos na Estação C (0,945g/mL).
-
FLUTUA: 4-PEBD (Polietileno de Baixa Densidade).
-
AFUNDA: 2-PEAD (Polietileno de Alta Densidade) (resina comum em corpos de canetas de insulina).
-
Passo 4 — Identificação do Poliestireno (Estação D):
-
Os afundados da Estação A são inseridos na Estação D (Salmoura, 1,200g/mL).
-
FLUTUA: 6-PS (Poliestireno).
-
AFUNDA: Sobra a mistura densa de 1-PET e 3-PVC
-
Passo 5 — Trava de Biossegurança pelo Teste de Chama (PET vs. PVC):
-
Com pinça metálica, um fragmento do fundo da Estação D é levado à chama
-
Chama Verde e Autoextinguível: 3-PVC. PROIBIDO na injetora e na cortadora a laser por liberar gás clorídrico (HCl) tóxico e corrosivo.
-
Chama Amarela/Alaranjada Regular: 1-PET.
ESTAÇÃO 2: Fabricação Digital dos Moldes em Cortadora a Laser
Objetivo: Desenhar, cortar e montar moldes multicamadas e intercambiáveis (em acrílico ou estrutura híbrida acrílico/alumínio) utilizando a cortadora a laser CO2.
Materiais e Equipamentos:
-
Cortadora a Laser CO2 (60W a 100W).
-
Chapas de Acrílico Transparente (PMMA) de 3mm e 5mm de espessura.
-
Chapas de apoio / externas de Alumínio usinadas (para a versão de molde híbrido).
-
Kit de 4 parafusos M6 com porcas borboleta e arruelas.
-
Paquímetro digital.
Sequência de Atividades na Estação 2
[ Placa Frontal (Alumínio/Acrílico 5mm) ] → Furo de Entrada / Sprue (Ø 10-12 mm)
[ Placa Central (Acrílico 3-5mm) ] → Cavidade do Objeto + Canal + Vents
[ Placa Traseira (Alumínio/Acrílico 5mm) ] → Chapa Sólida Fechada e Lisa
( Unidas por 4 Parafusos M6 nos Cantos )
-
Passo 1 — Ajuste Vetorial do Design:
-
No software de desenho (Inkscape), os participantes abrem o gabarito padrão do molde (100100mm).
-
Desenham a cavidade central desejada (ex: silhueta do patinho ou chaveiro) garantindo uma parede mínima de 25 mm de acrílico ao redor para suportar a pressão mecânica de injeção.
-
Adicionam o canal de entrada (runner) de 5mm e os micro rasgos de escape de ar (vents de 0,2 mm) nas bordas.
-
Passo 2 — Configuração e Corte a Laser:
-
Posicionam a chapa de acrílico na mesa da cortadora a laser.
-
Configuram potência e velocidade para um corte limpo e perpendicular das paredes da cavidade.
-
Executam o corte da Placa Central (com a cavidade vazada) e das Placas de Fechamento.
-
Passo 3 — Limpeza e Montagem do "Sanduíche":
-
Removem a película de proteção do acrílico e limpam as faces com álcool isopropílico.
-
Alinham a Placa Traseira (fundo), a Placa Central (cavidade) e a Placa Frontal (com furo de entrada/sprue).
-
Passo 4 — Flangeamento e Inspeção:
-
Inserir os 4 parafusos M6 nos cantos e apertar manualmente as porcas borboleta.
-
Medir a espessura com o paquímetro digital e encaminham o molde pronto para a Estação 4.
ESTAÇÃO 3: Trituração e Homogeneização de Flakes
Objetivo: Processar mecanicamente os resíduos plásticos limpos e separados (como corpos de canetas de insulina e sensores do ICD) na trituradora de lâminas do movimento Precious Plastic, gerando grânulos (flakes) homogêneos de 3 a 6mm.
Materiais e Equipamentos
-
Trituradora de Plásticos de Lâminas (Precious Plastic Shredder)18.
-
Equipamentos de Proteção Individual (EPIs): Óculos de proteção, protetores auriculares, luvas de raspa e máscara contra poeira.
-
Alicates e chaves manuais (para desmonte prévio).
-
Balança digital de bancada.
-
Potes organizadores identificados por tipo de resina.
-
Pincel e aspirador de pó para limpeza de bancada.
Sequência de Atividades na Estação 3
-
Passo 1 — Desmontagem e Descontaminação Prévia:
-
Os participantes inspecionam o resíduo bruto (ex: canetas de insulina) e removem manualmente molas de aço, agulhas e adesivos de papel com auxílio de alicates.
-
Apenas polímeros puros entram na trituradora para não danificar as lâminas de aço.
-
Passo 2 — Preparação do Maquinário:
-
Verificam a limpeza interna da caixa de corte da trituradora.
-
Equipam todos os EPIs de segurança (óculos, luvas e protetor auricular).
-
Passo 3 — Processamento Mecânico:
-
Ligam a trituradora a vazio e alimentam o funil (hopper) gradualmente com as peças plásticas desmembradas.
-
O material é cortado pelas lâminas rotativas até passar pela peneira inferior calibrada (6mm).
-
Caso haja fragmentos maiores retidos, recolhem e passam novamente pela boca da máquina.
-
Passo 4 — Troca de Resina e Limpeza:
-
Desligam a máquina da tomada ao término do lote.
-
Com o pincel e aspirador, limpam a câmara de trituração para evitar contaminação cruzada de cores ou pontos de fusão no próximo lote.
-
Passo 5 — Pesagem e Armazenamento:
-
Pesam a massa total de flakes obtida (Mtriturado), etiquetam o recipiente com o nome da resina (ex: PEAD - Canetas ICD) e disponibilizam os flakes para a Estação 4.
ESTAÇÃO 4: Injeção Plástica Manual no Molde
Objetivo: Plastificar os flakes de plástico reciclado no canhão aquecido da máquina injetora manual e injetar a massa fluida sob pressão dentro do molde de acrílico/híbrido preparado na Estação 2, produzindo um chaveiro ou utilitário final.
Materiais e Equipamentos
-
Injetora Plástica Manual de Pistão (Precious Plastic Injection Machine) com controlador PID de temperatura.
-
Molde de acrílico ou híbrido montado (da Estação 2).
-
Flakes de plástico pesados (PEBD, PEAD, PS ou PP) oriundos da Estação 3.
-
Balança de precisão.
-
Luvas de proteção térmica resistentes a alta temperatura (>250ºC).
-
Spray desmoldante de silicone.
Tabela Parâmetro de Injeção x Limites do Molde de Acrílico
Como o Acrílico (PMMA) possui temperatura de transição vítrea (Tg) de ≈100ºC a 105ºC e amolece entre 130ºC e 150ºC, utiliza-se o seguinte controle de bancada:
|
Polímero Utilizado |
Temp. do Canhão da Injetora |
Tempo de Aquecimento no Canhão |
Tempo de Resfriamento no Molde |
Pausa Obrigatória (Resfriar Molde) |
|
4 - PEBD |
140°C – 160°C |
10 – 12 min |
30 – 45 seg |
1 minuto |
|
2 - PEAD (Canetas ICD) |
170°C – 190°C |
12 – 15 min |
45 – 60 seg |
2 – 3 minutos |
|
6 - PS |
180°C – 200°C |
15 – 18 min |
60 seg |
3 minutos |
|
5 - PP |
200°C – 220°C |
15 – 20 min |
60 – 90 seg |
3 – 5 minutos |
Sequência de Atividades na Estação 4
-
Passo 1 — Programação e Carga da Injetora:
-
Ligam o painel PID da injetora e ajustam a temperatura para o plástico selecionado (ex: 180°C para o PEAD de canetas de insulina).
-
Pesam a quantidade necessária de flakes na balança (ex: 12g da cavidade + 20% de margem do canal de entrada = 14,4 g de flakes).
-
Carregam os flakes no tubo superior da injetora e aguardam o tempo de plastificação/fusão.
Passo 2 — Preparação do Molde:
-
Aplicam uma leve camada de desmoldante de silicone no interior da cavidade do molde de acrílico.
-
Confirmam que o molde está frio (temperatura ambiente) e com os parafusos M6 bem apertados.
Passo 3 — Injeção sob Pressão:
-
Acoplam a entrada do molde no bico do canhão aquecido da injetora.
-
Vestindo luvas térmicas, puxam a alavanca manual firmemente até sentir que a cavidade preencheu completamente.
-
Mantêm a alavanca pressionada por 10 a 15 segundos (pressão de recalque para evitar bolhas ou chupagem no plástico ao esfriar)24.
Passo 4 — Desmolde e Acabamento:
-
Desacoplam o molde, aguardam o tempo de resfriamento indicado na tabela e soltam as porcas borboleta.
-
Abrem as placas de acrílico e retiram a peça injetada (ex: chaveiro do patinho).
-
Cortam o canal de entrada (sprue) com um alicate de corte rente e reservam a sobra para ser retriturada na Estação 3!
Passo 5 — Resfriamento do Molde:
-
Aguardam a pausa obrigatória de resfriamento do molde de acrílico antes de iniciar um novo ciclo de injeção.