Oficina Prática de Reciclagem Mecânica de Plásticos
Oficina Prática de Reciclagem Mecânica de Plásticos, dividida em 4 Estações Independente e Paralelas.
Esta estrutura permite que diferentes grupos de participantes trabalhem simultaneamente em etapas distintas da cadeia de reciclagem e façam rodízio entre os espaços, cobrindo desde a caracterização química e física das resinas até a fabricação digital de moldes e a injeção do produto final.
Estrutura Geral da Oficina por Estações
ESTAÇÃO 1: Identificação e Triagem de Plásticos por Densidade e Chama
Objetivo: Ensinar a identificar visualmente e segregar quimicamente os diferentes tipos de termoplásticos recicláveis (como PP, PEAD, PEBD e PS) contidos em misturas de resíduos, identificando e descartando com segurança materiais como o PVC antes do processamento térmico.
Materiais e Equipamentos
-
4 Banhos/Recipientes de 500mL etiquetados como Estação A, Estação B, Estação C e Estação D.
-
Provetas graduadas e balança de precisão.
-
Água pura, Álcool comercial 70% (70° INPM) e Sal de cozinha (NaCl).
-
Peneiras pequenas, bastões de vidro e pinças metálicas.
-
Isqueiro/Bico de Bunsen e área ventilada ou capela (para o teste de chama).
Preparo das Soluções Padronizadas (Volume Total: 400 mL por recipiente)
-
Estação A (Água Pura, d=1,000g/mL): 400mL de água destilada ou de torneira.
-
Estação B (Água + Álcool, d=0,915g/mL): Misturar 296 mL de Álcool 70% + 104 mL de Água pura.
-
Estação C (Água + Álcool, d=0,945g/mL): Misturar 191 mL de Álcool 70% + 209 mL de Água pura.
-
Estação D (Salmoura Saturada, d=1,200g/mL): Dissolver 144 g de Sal (NaCl) em 400 mL de Água pura.
Sequência de Atividades na Estação 1
-
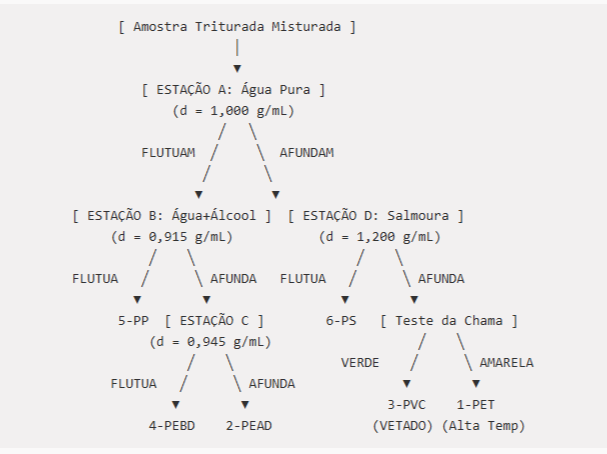
Passo 1 — Triagem Geral em Água (Estação A):
-
Os participantes depositam a amostra misturada na Estação A (Água Pura).
-
Os fragmentos leves que FLUTUAM (d<1,00g/mL) são recolhidos e direcionados para as Estações B e C.
-
Os fragmentos pesados que AFUNDAM (d>1,00g/mL) são reservados para a Estação D.
-
Passo 2 — Isolamento do Polipropileno (Estação B):
-
Os flutuantes da Estação A são colocados na Estação B (0,915g/mL).
-
FLUTUA: 5-PP (Polipropileno). Identificado e separado.
-
AFUNDA: Os fragmentos que afundam são transferidos para a Estação C.
-
Passo 3 — Separação PEBD vs. PEAD (Estação C):
-
Os fragmentos vindos da B são submersos na Estação C (0,945g/mL).
-
FLUTUA: 4-PEBD (Polietileno de Baixa Densidade).
-
AFUNDA: 2-PEAD (Polietileno de Alta Densidade) (resina comum em corpos de canetas de insulina).
-
Passo 4 — Identificação do Poliestireno (Estação D):
-
Os afundados da Estação A são inseridos na Estação D (Salmoura, 1,200g/mL).
-
FLUTUA: 6-PS (Poliestireno).
-
AFUNDA: Sobra a mistura densa de 1-PET e 3-PVC
-
Passo 5 — Trava de Biossegurança pelo Teste de Chama (PET vs. PVC):
-
Com pinça metálica, um fragmento do fundo da Estação D é levado à chama
-
Chama Verde e Autoextinguível: 3-PVC. PROIBIDO na injetora e na cortadora a laser por liberar gás clorídrico (HCl) tóxico e corrosivo.
-
Chama Amarela/Alaranjada Regular: 1-PET.
ESTAÇÃO 2: Fabricação Digital dos Moldes em Cortadora a Laser
Objetivo: Desenhar, cortar e montar moldes multicamadas e intercambiáveis (em acrílico ou estrutura híbrida acrílico/alumínio) utilizando a cortadora a laser CO2.
Materiais e Equipamentos:
-
Cortadora a Laser CO2 (60W a 100W).
-
Chapas de Acrílico Transparente (PMMA) de 3mm e 5mm de espessura.
-
Chapas de apoio / externas de Alumínio usinadas (para a versão de molde híbrido).
-
Kit de 4 parafusos M6 com porcas borboleta e arruelas.
-
Paquímetro digital.
Sequência de Atividades na Estação 2
[ Placa Frontal (Alumínio/Acrílico 5mm) ] → Furo de Entrada / Sprue (Ø 10-12 mm)
[ Placa Central (Acrílico 3-5mm) ] → Cavidade do Objeto + Canal + Vents
[ Placa Traseira (Alumínio/Acrílico 5mm) ] → Chapa Sólida Fechada e Lisa
( Unidas por 4 Parafusos M6 nos Cantos )
-
Passo 1 — Ajuste Vetorial do Design:
-
No software de desenho (Inkscape), os participantes abrem o gabarito padrão do molde (100100mm).
-
Desenham a cavidade central desejada (ex: silhueta do patinho ou chaveiro) garantindo uma parede mínima de 25 mm de acrílico ao redor para suportar a pressão mecânica de injeção.
-
Adicionam o canal de entrada (runner) de 5mm e os micro rasgos de escape de ar (vents de 0,2 mm) nas bordas.
-
Passo 2 — Configuração e Corte a Laser:
-
Posicionam a chapa de acrílico na mesa da cortadora a laser.
-
Configuram potência e velocidade para um corte limpo e perpendicular das paredes da cavidade.
-
Executam o corte da Placa Central (com a cavidade vazada) e das Placas de Fechamento.
-
Passo 3 — Limpeza e Montagem do "Sanduíche":
-
Removem a película de proteção do acrílico e limpam as faces com álcool isopropílico.
-
Alinham a Placa Traseira (fundo), a Placa Central (cavidade) e a Placa Frontal (com furo de entrada/sprue).
-
Passo 4 — Flangeamento e Inspeção:
-
Inserir os 4 parafusos M6 nos cantos e apertar manualmente as porcas borboleta.
-
Medir a espessura com o paquímetro digital e encaminham o molde pronto para a Estação 4.
ESTAÇÃO 3: Trituração e Homogeneização de Flakes
Objetivo: Processar mecanicamente os resíduos plásticos limpos e separados (como corpos de canetas de insulina e sensores do ICD) na trituradora de lâminas do movimento Precious Plastic, gerando grânulos (flakes) homogêneos de 3 a 6mm.
Materiais e Equipamentos
-
Trituradora de Plásticos de Lâminas (Precious Plastic Shredder)18.
-
Equipamentos de Proteção Individual (EPIs): Óculos de proteção, protetores auriculares, luvas de raspa e máscara contra poeira.
-
Alicates e chaves manuais (para desmonte prévio).
-
Balança digital de bancada.
-
Potes organizadores identificados por tipo de resina.
-
Pincel e aspirador de pó para limpeza de bancada.
Sequência de Atividades na Estação 3
-
Passo 1 — Desmontagem e Descontaminação Prévia:
-
Os participantes inspecionam o resíduo bruto (ex: canetas de insulina) e removem manualmente molas de aço, agulhas e adesivos de papel com auxílio de alicates.
-
Apenas polímeros puros entram na trituradora para não danificar as lâminas de aço.
-
Passo 2 — Preparação do Maquinário:
-
Verificam a limpeza interna da caixa de corte da trituradora.
-
Equipam todos os EPIs de segurança (óculos, luvas e protetor auricular).
-
Passo 3 — Processamento Mecânico:
-
Ligam a trituradora a vazio e alimentam o funil (hopper) gradualmente com as peças plásticas desmembradas.
-
O material é cortado pelas lâminas rotativas até passar pela peneira inferior calibrada (6mm).
-
Caso haja fragmentos maiores retidos, recolhem e passam novamente pela boca da máquina.
-
Passo 4 — Troca de Resina e Limpeza:
-
Desligam a máquina da tomada ao término do lote.
-
Com o pincel e aspirador, limpam a câmara de trituração para evitar contaminação cruzada de cores ou pontos de fusão no próximo lote.
-
Passo 5 — Pesagem e Armazenamento:
-
Pesam a massa total de flakes obtida (Mtriturado), etiquetam o recipiente com o nome da resina (ex: PEAD - Canetas ICD) e disponibilizam os flakes para a Estação 4.
ESTAÇÃO 4: Injeção Plástica Manual no Molde
Objetivo: Plastificar os flakes de plástico reciclado no canhão aquecido da máquina injetora manual e injetar a massa fluida sob pressão dentro do molde de acrílico/híbrido preparado na Estação 2, produzindo um chaveiro ou utilitário final.
Materiais e Equipamentos
-
Injetora Plástica Manual de Pistão (Precious Plastic Injection Machine) com controlador PID de temperatura.
-
Molde de acrílico ou híbrido montado (da Estação 2).
-
Flakes de plástico pesados (PEBD, PEAD, PS ou PP) oriundos da Estação 3.
-
Balança de precisão.
-
Luvas de proteção térmica resistentes a alta temperatura (>250ºC).
-
Spray desmoldante de silicone.
Tabela Parâmetro de Injeção x Limites do Molde de Acrílico
Como o Acrílico (PMMA) possui temperatura de transição vítrea (Tg) de ≈100ºC a 105ºC e amolece entre 130ºC e 150ºC, utiliza-se o seguinte controle de bancada:
|
Polímero Utilizado |
Temp. do Canhão da Injetora |
Tempo de Aquecimento no Canhão |
Tempo de Resfriamento no Molde |
Pausa Obrigatória (Resfriar Molde) |
|
4 - PEBD |
140°C – 160°C |
10 – 12 min |
30 – 45 seg |
1 minuto |
|
2 - PEAD (Canetas ICD) |
170°C – 190°C |
12 – 15 min |
45 – 60 seg |
2 – 3 minutos |
|
6 - PS |
180°C – 200°C |
15 – 18 min |
60 seg |
3 minutos |
|
5 - PP |
200°C – 220°C |
15 – 20 min |
60 – 90 seg |
3 – 5 minutos |
Sequência de Atividades na Estação 4
-
Passo 1 — Programação e Carga da Injetora:
-
Ligam o painel PID da injetora e ajustam a temperatura para o plástico selecionado (ex: 180°C para o PEAD de canetas de insulina).
-
Pesam a quantidade necessária de flakes na balança (ex: 12g da cavidade + 20% de margem do canal de entrada = 14,4 g de flakes).
-
Carregam os flakes no tubo superior da injetora e aguardam o tempo de plastificação/fusão.
Passo 2 — Preparação do Molde:
-
Aplicam uma leve camada de desmoldante de silicone no interior da cavidade do molde de acrílico.
-
Confirmam que o molde está frio (temperatura ambiente) e com os parafusos M6 bem apertados.
Passo 3 — Injeção sob Pressão:
-
Acoplam a entrada do molde no bico do canhão aquecido da injetora.
-
Vestindo luvas térmicas, puxam a alavanca manual firmemente até sentir que a cavidade preencheu completamente.
-
Mantêm a alavanca pressionada por 10 a 15 segundos (pressão de recalque para evitar bolhas ou chupagem no plástico ao esfriar)24.
Passo 4 — Desmolde e Acabamento:
-
Desacoplam o molde, aguardam o tempo de resfriamento indicado na tabela e soltam as porcas borboleta.
-
Abrem as placas de acrílico e retiram a peça injetada (ex: chaveiro do patinho).
-
Cortam o canal de entrada (sprue) com um alicate de corte rente e reservam a sobra para ser retriturada na Estação 3!
Passo 5 — Resfriamento do Molde:
-
Aguardam a pausa obrigatória de resfriamento do molde de acrílico antes de iniciar um novo ciclo de injeção.
No comments to display
No comments to display